Xəbərlər

Rezin konveyer kəmərlərinin istehsal prosesi

I. Xammalın Hazırlanması (Xüsusiləşdirilmiş Formulyasiya)

Əsas xammalın üç kateqoriyası iş şəraitinə uyğun olaraq dəqiq şəkildə mütənasibdir:

Kauçuk xammalları

Əsas kauçuk (Natural Rubber/NR, SBR, EPDM, NBR) + Möhkəmləndirici maddələr (karbon qara, silisium) + Vulkanizasiya sistemi (kükürd, sürətləndiricilər) + Funksional əlavələr (antioksidantlar, aşınmaya davamlı maddələr, alov gecikdirənlər, plastifikatorlar).

Tətbiqinə görə fərqləndirilir: Üst qapaq rezin (aşınma və zərbəyə davamlılıq), alt qapaq rezin (az sürtünmə) və əsas/skim rezin (xüsusilə karkasla yapışdırmaq üçün).

Karkas əsas materialları

Parça nüvəsi: Polyester (EP), Neylon (NN) və ya pambıq kətan; yüksək möhkəmlik, çox qatlı yükdaşıma qabiliyyətini təmin edir.

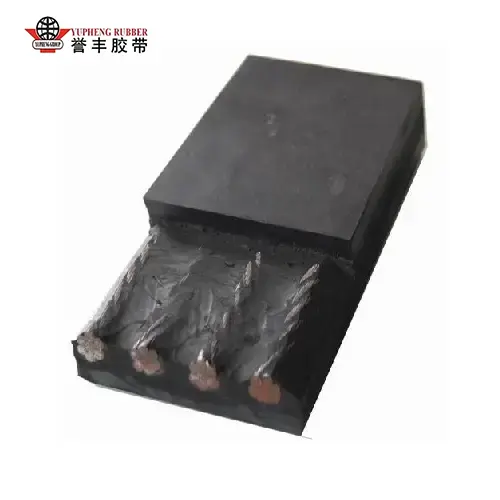
Polad kordon nüvəsi: Sinklənmiş polad kordonlar; uzun məsafəli, yüksək gərginlikli mədən işləri üçün nəzərdə tutulmuşdur.

Bağlayıcı agentlər

RFL daldırma məhlulu (Resorcinol-Formaldehid-Lateks): Rezin və parça və ya polad kordonlar arasında delaminasiyanın qarşısını alır.


II. Qarışdırma prosesi (Rezin birləşmənin hazırlanması; əsas xüsusiyyətləri müəyyən edir)

Xammallar çəkilir və qapalı daxili qarışdırıcıya verilir; qarışdırma yüksək temperaturda (120-160°C) və yüksək təzyiqdə 10-15 dəqiqə ərzində baş verir ki, karbon qarası və aşqarlar əsas rezin daxilində tam dağılsın, yığılma və ya vaxtından əvvəl vulkanizasiya (yandırma) qarşısını alır.

Qarışıq daxili gərginlikləri aradan qaldırmaq üçün əlavə qarışdırmaq və soyutmaq üçün açıq dəyirmana axıdılır.

Qablaşdırma maşını birləşməni sabit qalınlıqdakı təbəqələrə basdırır; bunlar soyudulur və plastisiyanı sabitləşdirmək üçün 4-24 saat dincəlməyə/yetişməyə icazə verilir.

Nümunələr sərtlik, dartılma gücü və yapışma gücü üçün yoxlanılır; keyfiyyətsiz vərəqlər gələcək istifadə üçün kateqoriyalar üzrə saxlanılarkən, keyfiyyətsiz partiyalar yenidən emal edilir.


III. Karkasın Ön Müalicəsi (Bağlanma gücünü artırmaq üçün vacibdir)

1) Parça kətanının ilkin müalicəsi

Kətan düzəldilir və tozdan təmizlənir, sonra RFL dip tankına batırılır və qurudulur; bu, kətan liflərinin səthində bir bağlayıcı film meydana gətirir, sonrakı delaminasiya və ya ayrılmanın qarşısını alır. 2) Polad Kabelin İlkin Müalicəsi

Sinklənmiş polad kabellər yağdan təmizlənmə və pasdan təmizlənmədən keçir, ardınca kobud fosfat təbəqəsi yaratmaq üçün fosfatlama aparılır ki, bu da əsas rezinlə nüfuzedici yapışmanı əhəmiyyətli dərəcədə artırır; bütün kabellər növbəti mərhələyə hazırlıq üçün vahid gərginlik altında düzəldilir.


IV. Kalenderləmə + Formalaşdırma (Yaşıl kəmər istehsal etmək üçün laylı montaj)

Seçim A: Parça nüvəsikonveyer kəməriformalaşdıran

Dörd rulonlu kalender vasitəsilə rezin örtük: Əvvəlcədən işlənmiş kətan, bir və ya ikitərəfli rezinləşdirilmiş parça istehsal etmək üçün hər iki tərəfə bərabər şəkildə tətbiq olunan nazik bir əsas rezin təbəqəsi ilə sabit sürətlə kalender rulonlarından keçir;

Çox qatlı montaj: Rezinləşdirilmiş parça təbəqələri dizayna uyğun olaraq düzülür və yığılır (məsələn, 3, 4 və ya 5 qat), sıxılmış havanı çıxarmaq üçün təbəqələr arasında nazik bir əsas rezin örtüyü tətbiq olunur;

Alt və üst qapağın rezin təbəqələri tətbiq olunur (üst təbəqə aşınmaya davamlı olmaqla), kənarları möhürləmək üçün kənar kauçuk tətbiq olunur;

Soyuq presləmə rulonları hava qabarcıqlarını və qırışları aradan qaldırmaq üçün montajı sıxlaşdırır və vulkanizasiya olunmamış yaşıl zolaq yaradır.

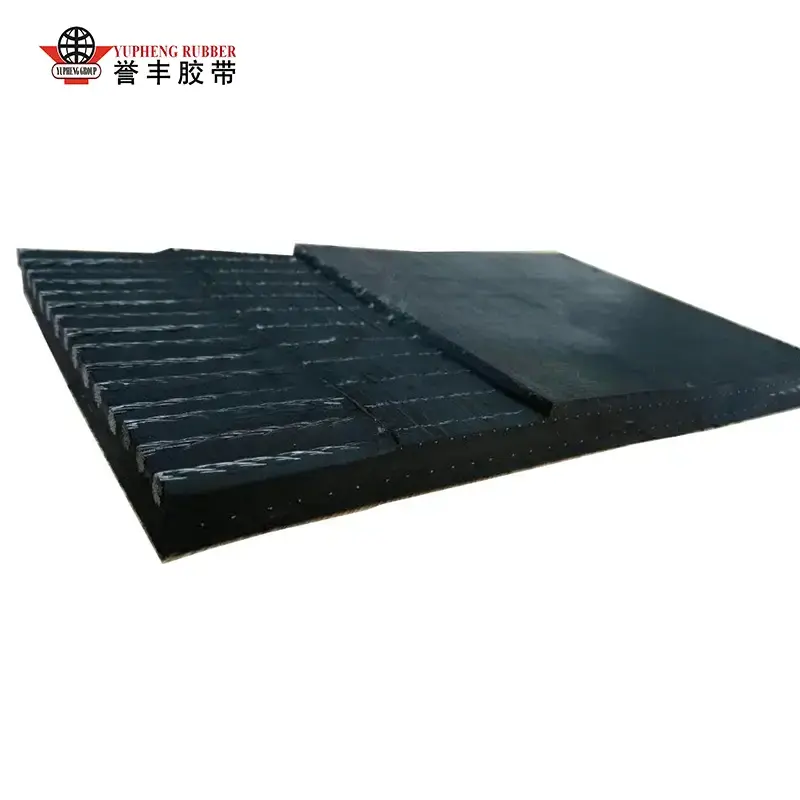
Variant B: Polad kabel əsaslı konveyer kəmərinin formalaşdırılması (Yüksək möhkəmlik tətbiqi)

Yükün vahid paylanmasını təmin etmək üçün bir neçə polad kabel bərabər fasilələrlə və formalaşdırma masasında sabit gərginlikdə yerləşdirilir;

Əsas kauçukun alt təbəqəsi qoyulur, kabellər kauçuka düz şəkildə daxil edilir və kabellər arasındakı boşluqları doldurmaq üçün aralıq doldurucu rezin təbəqə tətbiq olunur;

Qalınlaşmış üst və alt qapaq rezin təbəqələri və yan kənarları sızdırmaz rezin tətbiq olunur;

Vakuumla soyuq presləmə montajı birləşdirir, kabellər və rezin arasında hava ciblərinin və ya qabarmanın qarşısını alır.

Xüsusi törəmə məhsullar

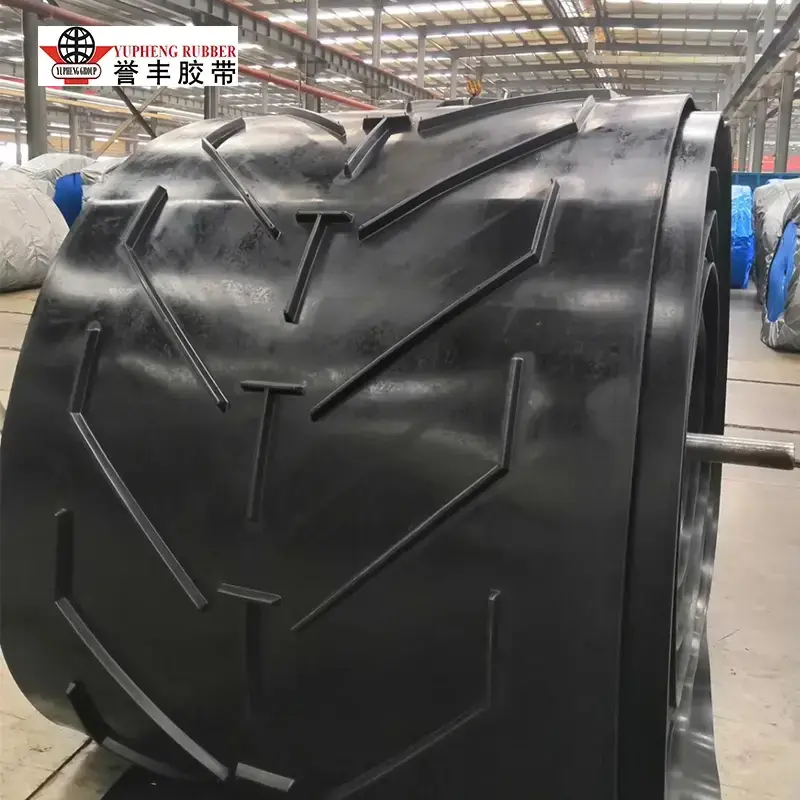
Yan divarlar, qıvrımlar və naxışlı rezin təbəqələr eyni vaxtda formalaşdırma zamanı quraşdırılır ki, inteqrasiya olunmuş yarımfabrikat sürüşməyə qarşı və ya dik maillik yaradır.konveyer kəmərləri. 


V. Vulkanizasiya (Kütləvi müalicə prosesi; daimi rezin çarpaz birləşmə)

Vulkanizasiya "yumşaq xam rezin blankı" yüksək möhkəmlikli hazır məhsula çevirən kritik addımdır. İki əsas növ avadanlıq istifadə olunur:

Düz yataqlı Vulkanlaşdırıcı Pres (Paket prosesi; kiçik və ya orta genişliklər və ya xüsusi kəmərlər üçün)

Kəmər blankı çox qatlı qızdırılan lövhələr arasında yerləşdirilir. Proses şəraiti: temperatur 140–160°C, təzyiq 1,5–3 MPa və qalınlığından asılı olaraq vulkanizasiya müddəti 15 ilə 60 dəqiqə arasında dəyişir. Yüksək temperatur və təzyiq altında rezin molekulları rezin təbəqələri və möhkəmləndirici konstruksiyanı birləşdirərək vahid bütövlükdə birləşir.

Davamlı Drum Vulkanizatoru (Uzun məsafəli standart düz kəmərlərin kütləvi istehsalı)

Polad kəmər fasiləsiz vulkanizasiya üçün qızdırılan, təzyiqli tambur üzərində sabit sürətlə kəmər blankını davamlı olaraq çəkir. Bu üsul vahid qalınlığı və bölmə birləşmələrinin olmamasını təmin edən uzun konveyer kəmərləri (uzunluğu kilometrlər) üçün uyğundur.

Vulkanizasiyadan sonra kəmər istilik genişlənməsi və büzülməsi nəticəsində yaranan çatlama və ya deformasiyanın qarşısını almaq üçün yavaş, tədricən soyutma prosesindən keçir.


VI. Post-emal və bitirmə

Soyutma və Quraşdırma: Temperaturu tamamilə aşağı salmaq və daxili vulkanizasiya gərginliyini aradan qaldırmaq üçün hava və ya suyun soyudulması;

Kənarların kəsilməsi: Kəmər enini standartlaşdırmaq üçün hər iki tərəfdən artıq parıltı/burrsların çıxarılması;

Səthin təmizlənməsi: Taşlama, cilalama və markalama (çap modeli, güc reytinqi, spesifikasiyalar və istehsal tarixi);

Xüsusi emal: Perforasiya, xüsusi uzunluqlara kəsmə və lazım olduqda bitmiş birləşmələrin isti birləşməsi.


Əlaqədar Xəbərlər
Mənə bir mesaj buraxın
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız. Məxfilik Siyasəti
Rədd edinQəbul edin